
 0086-13338774804

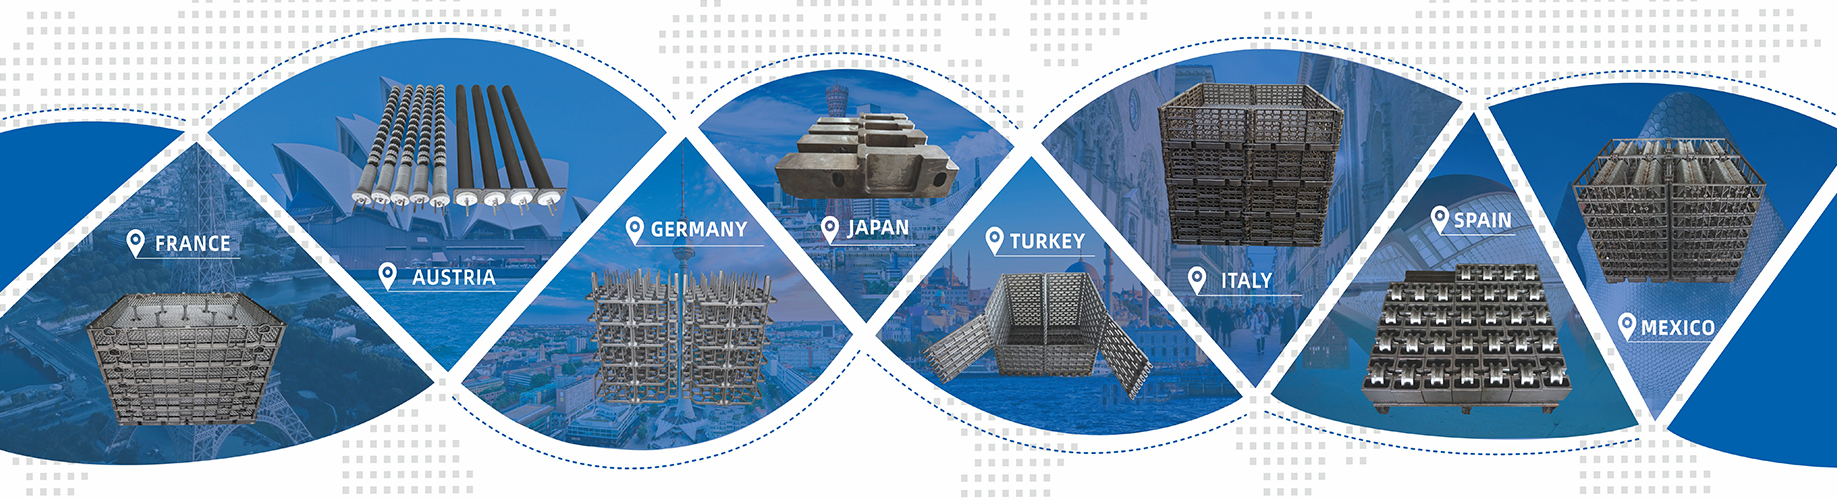
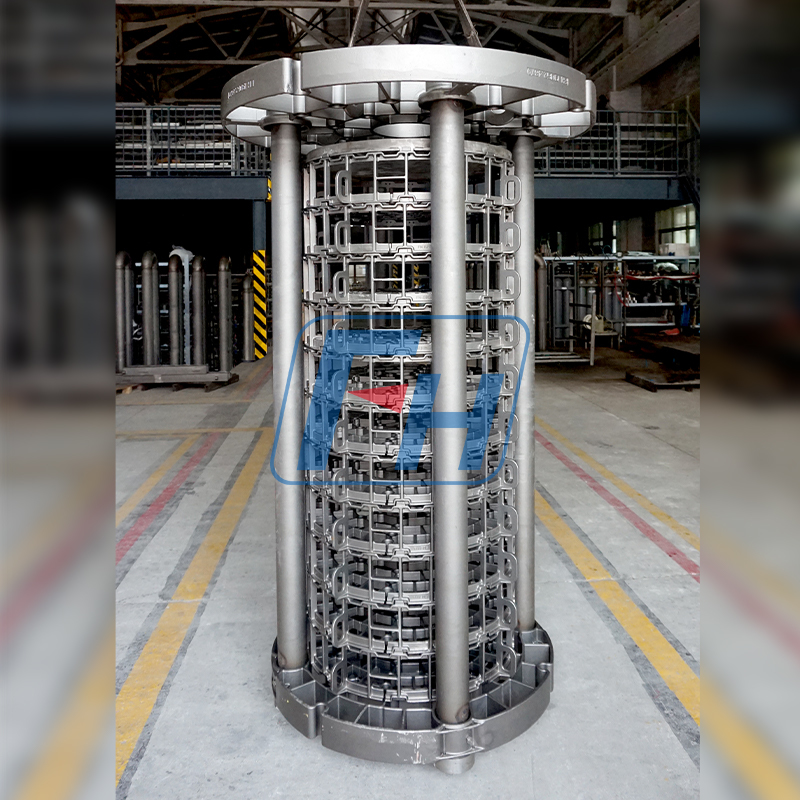
Pokrećući preciznost i izdržljivost u najzahtjevnijim industrijskim okruženjima, FH uređaji za toplinsku obradu projektirani su kako bi bili uspješni u širokom rasponu peći—uključujući Komorne, potisne, vakuumske, jamske i zvonaste peći , kao što su Ipsen, Aichelin, ECM, KGO, NITRIX, AFC, IVA-SCHEMTZ, CODERE, MATTASA i ect.
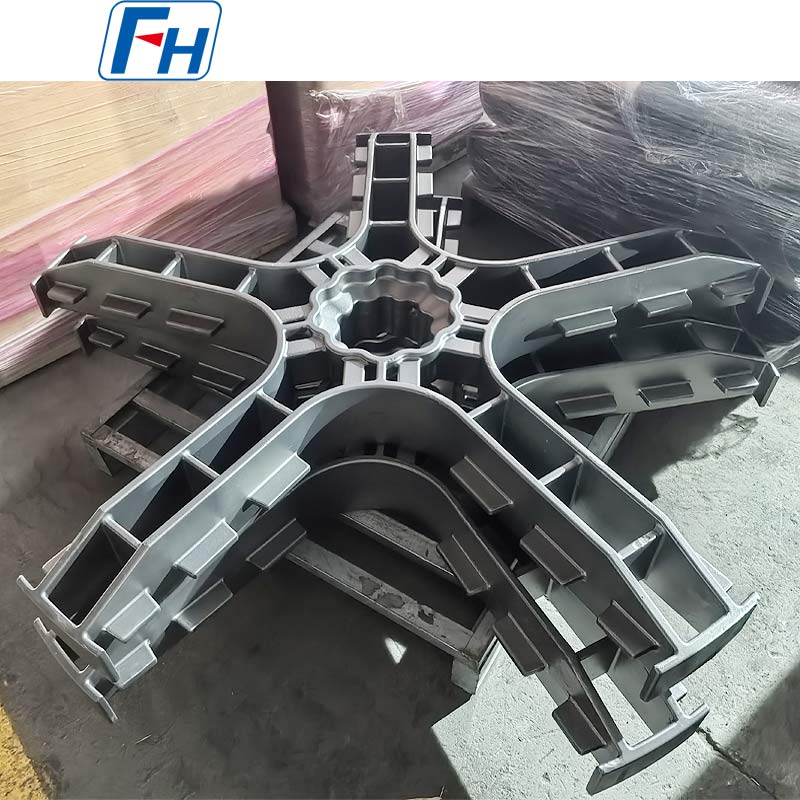
FH pribor za lijevanje pedantno se proizvodi korištenjem napredna tehnologija lijevanja izgubljenim voskom , jamče iznimnu kvalitetu površine i ravnost. Naše zaštićene legure otporne na toplinu posebno su formulirane da izdrže ekstremne temperature, brze toplinske cikluse i korozivna okruženja,
U FH-u, naša misija je revolucionirati učinkovitost toplinske obrade. Kombiniramo vrhunsku metaluršku stručnost s desetljećima iskustva u industriji kako bismo isporučili cijeli set uređaja za punjenje koji:
Zašto odabrati FH uređaje za toplinsku obradu?
Standardne košare vodeće u industriji
Iskoristite 20 godina istraživanja i razvoja s našim globalno pouzdanim uređajima. Unaprijed projektirani za kompatibilnost sa svim glavnim modelima peći, oni eliminiraju troškove alata i ubrzavaju implementaciju—idealno za brze zamjene ili skalabilne operacije.
Rješenja prilagođena vašim zahtjevima
Naši inženjeri surađuju s vama kako bi dizajnirali potpuno prilagođene uređaje, optimizirajući:
Nadogradite svoju toplinsku obradu danas
Bez obzira mijenjate li istrošene elemente ili dizajnirate nove, FH ispunjava sve kraće vrijeme isporuke, vrhunska metalurgija i ušteda u cijeni po ciklusu koji nadmašuju konkurente.
Kontaktirajte naš inženjerski tim za besplatnu konzultaciju—osmislimo vaše idealno rješenje za toplinsku obradu.

Marka: FH® Certifikacija: ISO9001, ISO14001 Materijal: ...
Pogledajte detalje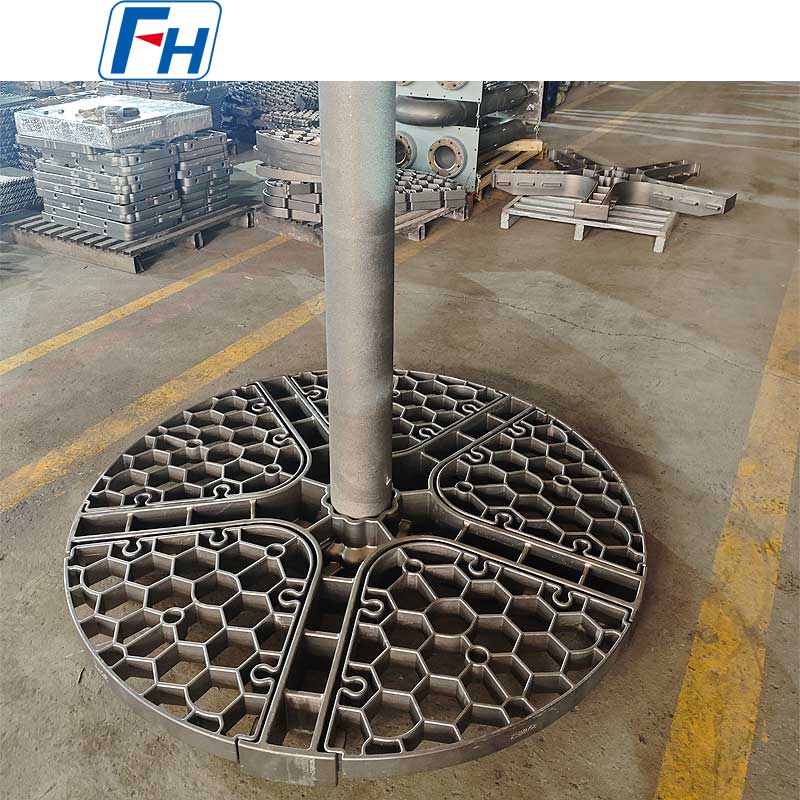
Marka: FH® Certifikacija: ISO9001, ISO14001 Materijal: ...
Pogledajte detalje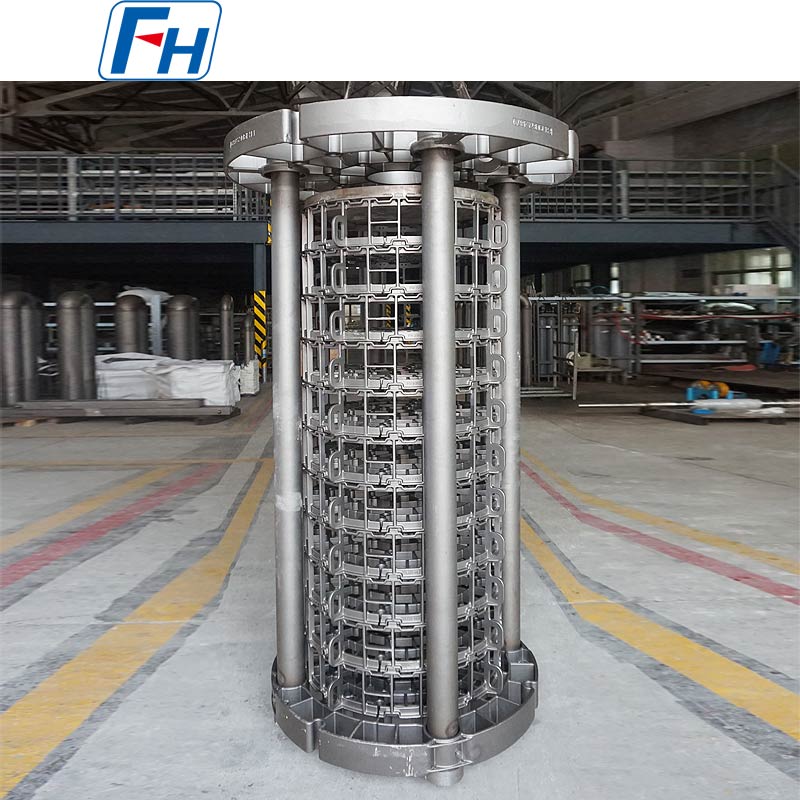
Marka: FH® Certifikacija: ISO9001, ISO14001 Materijal: ...
Pogledajte detalje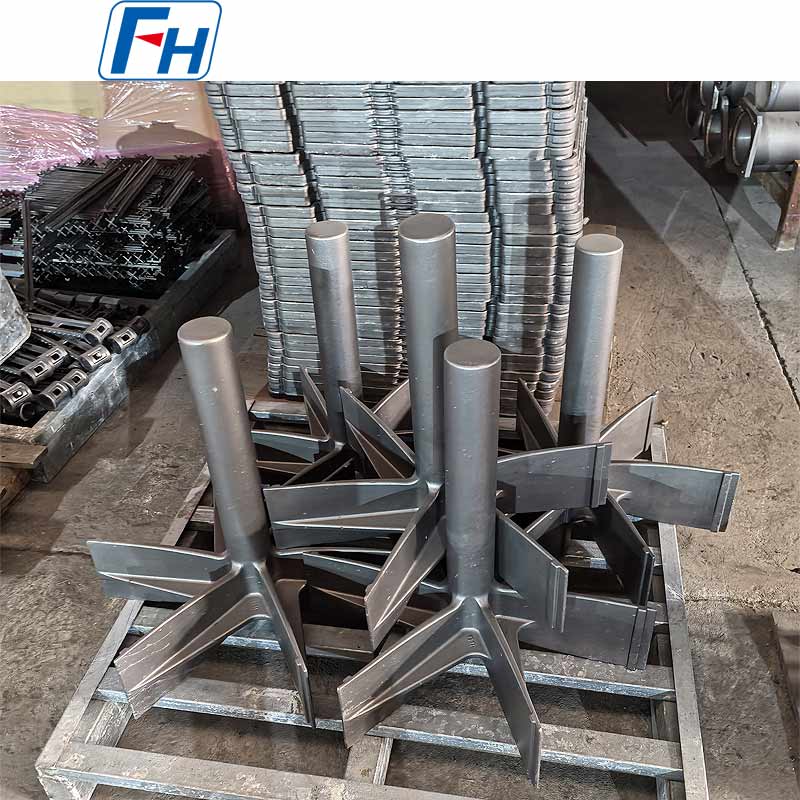
Marka: FH® Certifikacija: ISO9001, ISO14001 Materijal: ...
Pogledajte detalje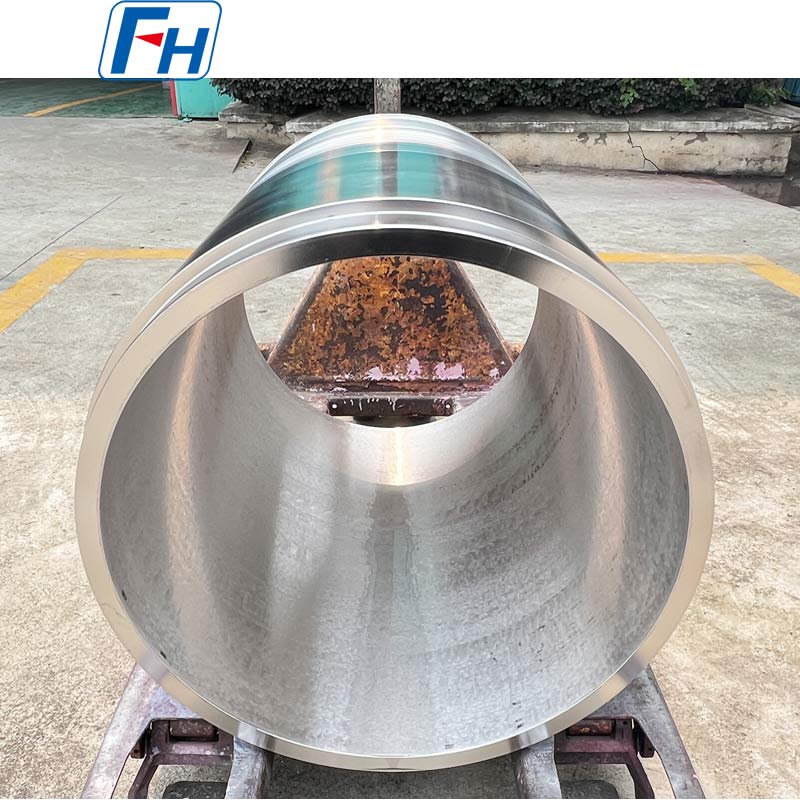
Marka: FH® Certifikacija: ISO9001, ISO14001 Materijal: ...
Pogledajte detalje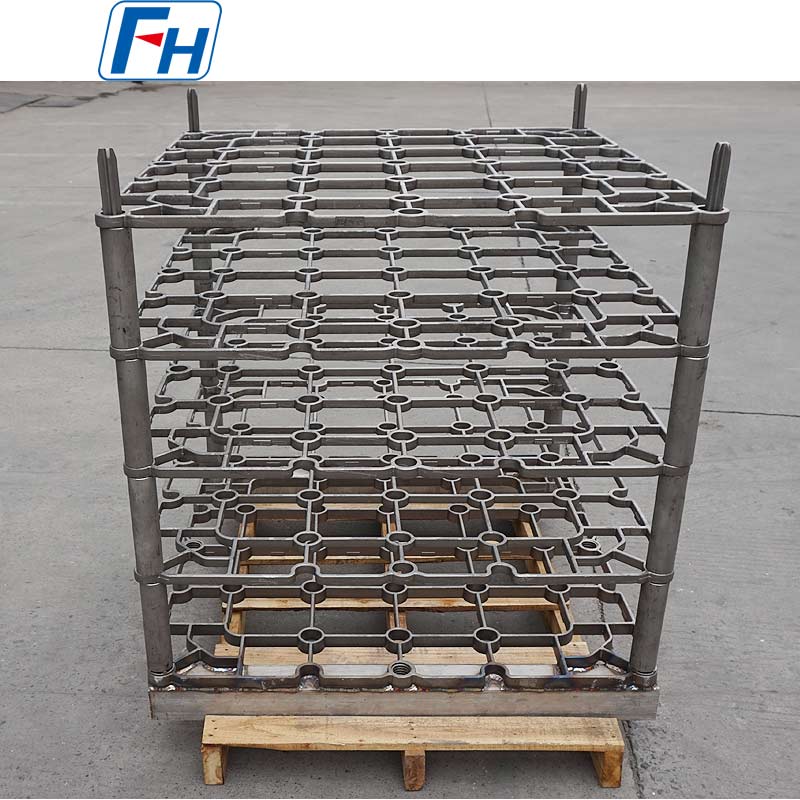
Marka: FH® Certifikacija: ISO9001, ISO14001 Materijal: ...
Pogledajte detalje
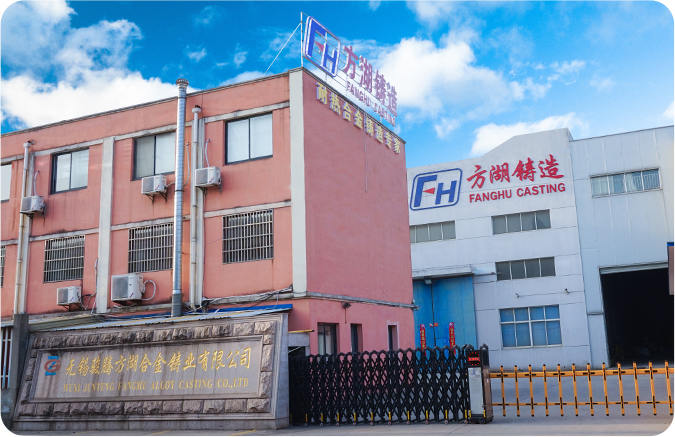
Osnovano
Zemlje izvoznice
Mjesečni proizvodni kapacitet
Zaposlenici
Prilagođene lijevane košare za toplinsku obradu s rešetkastim pladnjevima i žičanom mrežom za talijanskog kupca Studija slučaja korisnika | Wuxi Junteng Fanghu Alloy ...
PROČITAJ VIŠEPrilagođeni sustav učvršćenja ladica za kontinuiranu toplinsku obradu zupčanika u peći za potiskivanje Studija slučaja korisnika | Inženjerski dizajn, odobrenje crtež...
PROČITAJ VIŠEPrilagođene 2.4879 posude za toplinsku obradu u vakuumskoj peći za slovenskog kupca Studija slučaja korisnika | Strukturalni redizajn, proizvodnja i isporuka ...
PROČITAJ VIŠEStudija slučaja korisnika | Inženjerski dizajn, proizvodnja, inspekcija i isporuka Lokacija kupca: Francuska Proizvod: Prilagođena košara za...
PROČITAJ VIŠEKako odrediti je li an Ostali čelični dijelovi otporni na toplinu posjeduju otpornost na visoke temperature ?
1. Ispitivanje tvrdoće i čvrstoće na visokim temperaturama: Izmjerite tvrdoću pomoću uređaja za ispitivanje tvrdoće po Vickersu ili Shoreu na radnim temperaturama kao što su 600°C i 800°C. Ostatak tvrdoće unutar proračunskog raspona ukazuje na dovoljnu čvrstoću na visokim temperaturama.
Istovremeno provedite ispitivanja vlačne čvrstoće ili čvrstoće na visokoj temperaturi i zabilježite krivulju naprezanje-deformacija kako biste osigurali dobro istezanje na ciljnoj temperaturi.
2. Ispitivanje magnetskim česticama: Ispitivanje magnetskim česticama martenzitnih ili feritnih legura može brzo otkriti unutarnje pukotine, nepotpuno prodiranje ili defekte toplinske obrade, koji su često prethodnici kvara na visokoj temperaturi.
3. Ispitivanje tekućim penetrantom: Premazivanje površine penetrantom i njegovo razvijanje omogućuje otkrivanje sitnih površinskih pukotina ili pora, posebno prikladno za složene geometrije kao što su toplinski obrađena učvršćenja i radijacijske cijevi.
4. Ultrazvučna inspekcija ili pregled s faznim nizom: Ultrazvučno ispitivanje procjenjuje unutarnje nedostatke, odvajanje međuslojeva ili kvalitetu zavara korištenjem vremena prolaska ili prigušenja odjeka. Prikladno za velike komponente kao što su debeli valjci peći i tračnice peći.
Kako spriječiti pucanje ili deformaciju u ostalim čeličnim dijelovima otpornim na toplinu tijekom obrade na visokim temperaturama?
1. Razumno predgrijavanje i ravnomjerno zagrijavanje: Koristite segmentirano predgrijavanje kako biste smanjili temperaturni gradijent i spriječili pucanje površine uslijed toplinskog udara.
2. Kontrolirana brzina hlađenja i smanjenje naprezanja: Koristite sporo hlađenje ili segmentirano hlađenje zrakom kako biste zadržali preostalo naprezanje ispod 0,2%; ako je potrebno, izvršiti kaljenje na niskim temperaturama za ublažavanje stresa.
3. Optimizacija procesa zavarivanja: Koristite TIG/EB zavarivanje s malim unosom topline, nakon čega slijedi toplinska obrada nakon zavarivanja kako bi se smanjilo otvrdnjavanje u zoni zavarivanja i spriječilo krto pucanje uzrokovano otvrdnjavanjem.
4. Površinska zaštita i upravljanje oksidnim slojem: Prethodno oksidirajte obradak prije tretmana visokom temperaturom ili nanesite keramički premaz otporan na visoke temperature kako biste održali gusti oksidni film i spriječili prodor tekućeg metala koji bi mogao uzrokovati pukotine.
5. Geometrijski dizajn i kontrola koncentracije naprezanja: Izbjegavajte oštre kutove i nagle promjene poprečnog presjeka. Koristite zaobljene kutove ili prijelazne dijelove kako biste smanjili lokalnu koncentraciju naprezanja i značajno smanjili vjerojatnost nastanka pukotina.
Od 2006. fokus na dizajn i proizvodnju dijelova od legiranog čelika
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Adresa: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.
 Privatnost