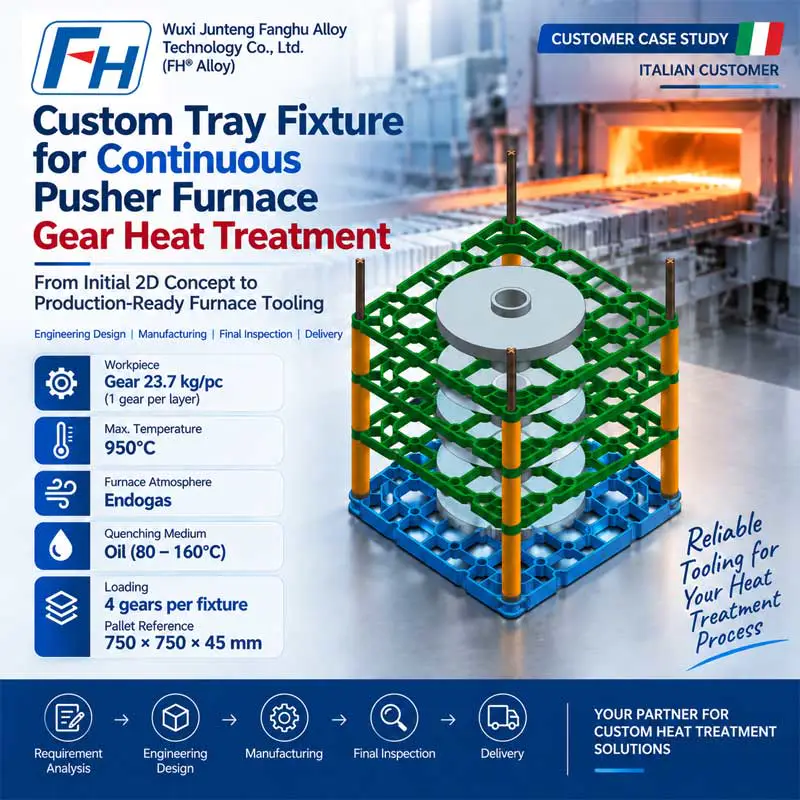
Prilagođeni sustav učvršćenja ladica za kontinuiranu toplinsku obradu zupčanika u peći za potiskivanje
Studija slučaja korisnika | Inženjerski dizajn, odobrenje crteža, proizvodnja i isporuka
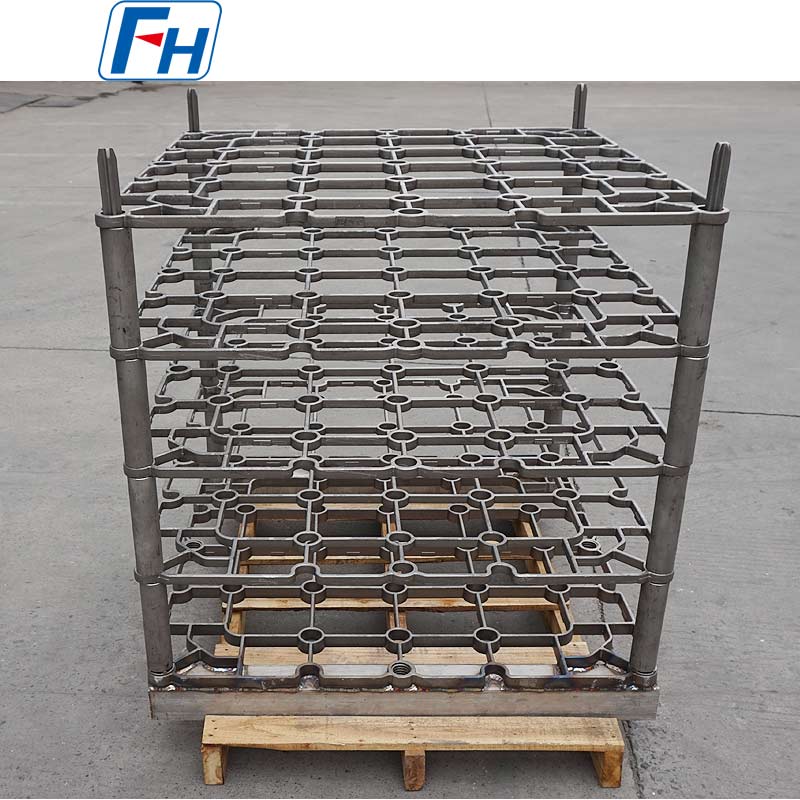
Proizvod: Prilagođeni sustav učvršćenja ladica za toplinsku obradu
Vrsta peći: Kontinuirana potisna peć
Primjena: Kemijsko-toplinska obrada zupčanika
Atmosfera peći: Endogas
Maksimalna temperatura: 950°C
Sredstvo za gašenje: Ulje, 80-160°C
Izradak: Zupčanik, cca. 23,7 kg/kom
Učitavanje: 4 zupčanika po uređaju
Početna referenca ladice: 750 × 750 × 45 mm
Utovar / istovar: Priručnik
Preliminarna količina: 40 kompleta
Proizvođač: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® legura)
Pregled projekta
FH® Alloy primio je upit za prilagođeni sustav učvršćenja ladica za toplinsku obradu koji će se koristiti u kontinuiranoj potisnoj peći za kemijsko-toplinsku obradu zupčanika.
Kupac je imao početni 2D koncept i skicu aplikacije, ali crteži nisu bili dovoljno potpuni za izravnu proizvodnju.
Umjesto toga, zamolili su FH® Alloy da upotrijebi naše iskustvo alata za peći kako bi odredio i optimizirao:
- dimenzije ladice,
- potporna struktura,
- vertikalni raspored vodilica,
- međučahure,
- materijal za lijevanje,
- i cjelokupnu konfiguraciju regala.
Krajnji korisnik kupca trebao je pregledati i odobriti potpuni tehnički nacrt prije proizvodnje.
Nakon tehničke procjene, FH® Alloy dovršio je dizajn učvršćenja, pripremio potrebne nacrte, nastavio s proizvodnjom nakon odobrenja, izvršio konačnu inspekciju kvalitete i isporučio gotov alat.
Stoga je ovaj projekt uključivao puno više od jednostavne proizvodnje za ispis.
Bio je kompletan:
Pregled primjene → Inženjerski dizajn → Odobrenje crteža → Proizvodnja → Inspekcija → Isporuka
Radni uvjeti korisnika
Kupac je dao detaljne informacije o toplinskoj obradi kao podršku dizajnu učvršćenja.
| Stavka | Zahtjev kupca |
| Vrsta peći | Kontinuirana potisna peć |
| Proces | Kemijsko-toplinska obrada |
| Atmosfera peći | Endogas |
| Maksimalna temperatura | 950°C |
| Sredstvo za gašenje | ulje |
| ulje Temperature | 80-160°C |
| Glavni obradak | oprema |
| oprema Weight | cca. 23,7 kg/kom |
| opremas per Fixture | 4 kom |
| Početna referenca ladice | 750 × 750 × 45 mm |
| Način učitavanja | Priručnik |
| Metoda istovara | Priručnik |
| Preliminarna količina | cca. 40 kompleta |
Ovi su parametri bili osnova za inženjerski dizajn FH® Alloy.
Klijent je trebao više od 2D crteža
Jedna od ključnih značajki ovog projekta bila je ta da je kupac već imao osnovnu skicu, ali je još uvijek trebao FH® Alloy za razvoj kompletnog dizajna učvršćenja spremnog za proizvodnju.
Kupac je posebno zamolio FH® Alloy da iskoristi naše praktično iskustvo u opskrbi kako bi odredio odgovarajuću konfiguraciju za:
- struktura ladice,
- stalci / nosači,
- okomite vodilice,
- međučahure,
- materijal za lijevanje,
- i dimenzije komponenti.
Dovršeni tehnički nacrt tada je trebalo dostaviti kupcu na odobrenje.
Ovo se razlikuje od konvencionalne OEM proizvodnje gdje dobavljač jednostavno slijedi finalizirani crtež.
Za ovaj projekt, FH® Alloy je izravno sudjelovao u inženjerskoj fazi.
Inženjerski izazov
Alat je morao raditi pouzdano u nekoliko zahtjevnih uvjeta.
1. Kontinuirani rad potisne peći
U potisnoj peći, ladice i pribor se više puta pomiču kroz liniju peći.
Alat stoga treba uzeti u obzir:
- ponovljeno mehaničko kretanje,
- podrška stabilnosti,
- konzistentnost dimenzija,
- i pouzdan kontakt između komponenti učvršćenja.
Struktura mora biti prikladna ne samo za visoke temperature, već i za ponovljene proizvodne cikluse.
2. Opterećenje zupčanika
Svaki obrađeni zupčanik težio je približno:
23,7 kg
Kupac je namjeravao učitati:
4 zupčanika po uređaju
To je značilo da je osnovna težina obratka bila otprilike:
94,8 kg po utovarnoj jedinici
prije razmatranja težine samog učvršćenja.
FH® Alloy je stoga trebao procijeniti potporne položaje i strukturu ladice kako bi se zupčanici mogli sigurno opteretiti i težina učinkovito rasporediti.
3. 950°C endogasna atmosfera
Učvršćenje je bilo predviđeno za kemijsko-termičku obradu na temperaturama do:
950°C
u endogas atmosferi.
Na ovoj temperaturi, alati peći moraju održavati odgovarajuću čvrstoću na visokim temperaturama i dimenzijsku stabilnost tijekom ponovljenih proizvodnih ciklusa.
Materijal za lijevanje i strukturne dijelove stoga je trebalo odabrati zajedno, a ne neovisno.
4. Kaljenje u ulju na 80-160°C
Nakon toplinske obrade, alat se izlaže uvjetima kaljenja u ulju.
Kupac je naveo raspon temperature ulja od:
80–160°C
Ova velika promjena temperature od rada u peći do kaljenja stvara toplinski stres u alatu.
Iz tog razloga FH® Alloy smatra:
- toplinska ekspanzija,
- toplinska kontrakcija,
- strukturna krutost,
- geometrija podrške,
- i potencijalne deformacije
tijekom faze inženjeringa.
Predložena struktura učvršćenja
Prema početnom konceptu kupca, jedan sustav regala uključivao je više ključnih komponenti.
To uključuje:
Bazne ladice
Početna referenca kupca naznačila je veličinu ladice od približno:
750 × 750 × 45 mm
FH® Alloy pregledao je geometriju ladice prema opterećenju zupčanika i uvjetima peći.
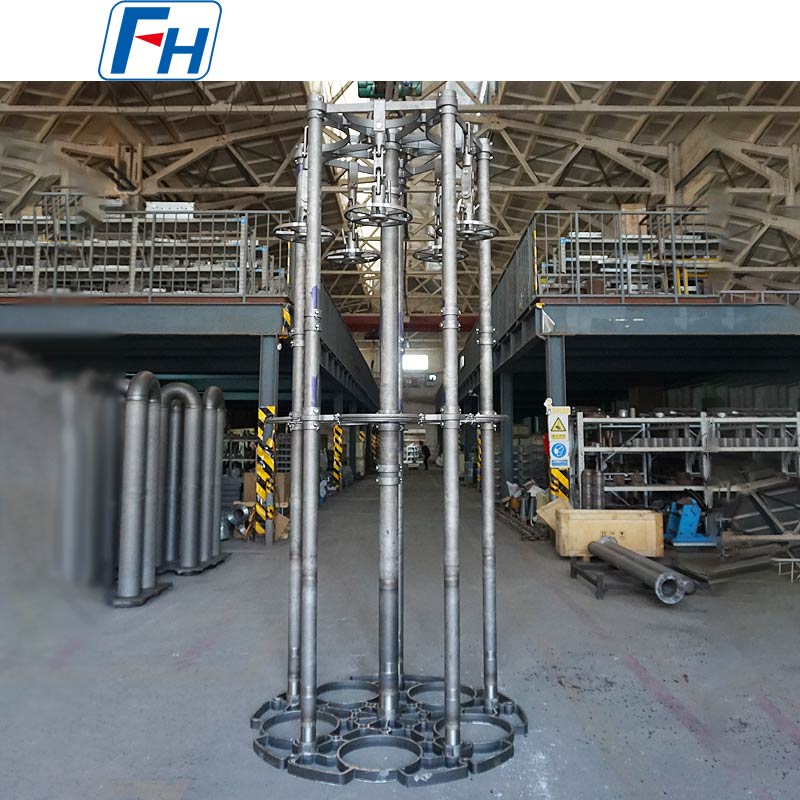
Vertikalne vodilice
Početni koncept regala uključivao je:
4 okomite vodilice
Ove vodilice pomažu u održavanju relativnog položaja naslaganih komponenti učvršćenja i podržavaju cjelokupni raspored tijekom punjenja i rada peći.
Srednje čahure
Koncept kupca uključivao je:
12 međučahura
FH® Alloy procijenio je raspored čahura zajedno s okomitim nosačima i strukturom ladice kako bi se osigurala praktična montaža i razmak.
Optimiziranje za ručni utovar i istovar
Kupac je posebno naveo da će se oprema ručno utovarivati i istovarati.
Ovo je bio važan ulaz u dizajn.
Alat je stoga trebao uzeti u obzir ne samo performanse peći, već i upotrebljivost operatera.
FH® Alloy pregledan:
- pristupačnost zupčanicima,
- razmak ladica,
- pozicije podrške,
- rukovanje komponentama,
- i praktično sastavljanje.
Cilj je bio osigurati dovoljnu čvrstoću konstrukcije bez nepotrebnog otežavanja procesa opterećenja.
Podrška pri odabiru materijala
Kupac je također zatražio od FH® Alloy da preporuči odgovarajući materijal za odljev na temelju našeg iskustva.
Za alate za toplinsku obradu, odabir materijala treba uzeti u obzir:
- 950°C maksimalna temperatura,
- endogasna atmosfera,
- gašenje uljem,
- toplinski ciklus,
- opterećenje obratka,
- i struktura učvršćenja.
FH® Alloy je stoga procijenio materijal zajedno s konačnim dizajnom umjesto da izbor materijala tretira kao zasebnu odluku o kupnji.
Ova vrsta inženjerske podrške posebno je važna kada kupac ima procesne podatke, ali još nije finalizirao specifikaciju alata za peć.
Od početne skice do potpunog inženjerskog crteža
Kupac je od FH® Alloy tražio nacrte za tehničko odobrenje prije proizvodnje.
Tijek rada projekta je stoga bio:
Korisnički 2D koncept / radni podaci
↓
Analiza procesa i opterećenja
↓
Razvoj strukture ladica i polica
↓
Optimizacija vodilice i čahure
↓
Procjena materijala
↓
Potpuni inženjerski crtež
↓
Pregled kupca/krajnjeg korisnika
↓
Odobrenje proizvodnje
Ova faza odobrenja smanjila je rizik od nesporazuma prije proizvodnje i osigurala da proizvodni alati odgovaraju zahtjevima kupca za primjenu.
Povjerenje kupaca u inženjerske sposobnosti FH® Alloy
Važan dio ovog projekta bilo je očekivanje kupca da će FH® Alloy doprinijeti inženjerskom iskustvu, a ne samo ponuditi ponudu.
Kupac nas je posebno zamolio da mu pomognemo odabrati:
- optimalna veličina ladice,
- dimenzije stalka/stalka,
- međučahure,
- i materijal za lijevanje.
Također su izrazili povjerenje u iskustvo FH® Alloy u isporuci alata za toplinsku obradu i zatražili naše inženjerske nacrte za tehničko odobrenje svojih kupaca.
Ovo pokazuje ulogu koju FH® Alloy može imati kao inženjerski i proizvodni partner, a ne samo dobavljač komponenti.
Proizvodnja
Nakon odobrenja dizajna i crteža, FH® Alloy je nastavio s proizvodnjom sustava učvršćenja.
Proizvodnja was carried out according to the final engineering drawings, with particular attention to:
- geometrija ladice,
- pozicije vodiča,
- dimenzije čahure,
- kompatibilnost sklopa,
- i dosljednost dimenzija između različitih komponenti učvršćenja.
Za višekomponentni sustav kao što je ovaj, kontrola dimenzija je posebno važna jer svi dijelovi moraju raditi zajedno tijekom punjenja i rada peći.
Završna inspekcija kvalitete
Prije otpreme, FH® Alloy izvršio je završnu inspekciju gotovog alata.
Kontrola kvalitete uključivala je:
Dimenzionalna inspekcija
Provjera glavnih dimenzija prema odobrenim proizvodnim nacrtima.
Strukturna inspekcija
Provjera ladica, vodilica, nosača i spojnih komponenti.
Kompatibilnost sklopa
Potvrđujući da su pojedinačne komponente ispravno spojene zajedno kao cjeloviti sustav regala.
Sukladnost crteža
Provjera da gotovi proizvodi odgovaraju tehničkom dizajnu koji je odobrio kupac.
Nakon što su proizvodi prošli završnu inspekciju, bili su pripremljeni za otpremu.
Specifikacije projekta
| Stavka | Specifikacija |
| Proizvod | Sustav učvršćenja ladica za toplinsku obradu |
| Vrsta peći | Kontinuirana potisna peć |
| Primjena | Kemijsko-toplinska obrada zupčanika |
| Atmosfera | Endogas |
| Maksimalna temperatura | 950°C |
| Kaljenje | ulje |
| Kaljenje Oil Temperature | 80-160°C |
| oprema Weight | cca. 23,7 kg/kom |
| Učitavanje | 4 zupčanika po uređaju |
| Opterećenje obratka | cca. 94,8 kg po uređaju |
| Početna referenca ladice | 750 × 750 × 45 mm |
| Učitavanje / Unloading | Priručnik |
| Glavne komponente | Trays Vertikalne vodilice Srednje čahure |
| Preliminarna količina | cca. 40 kompleta |
| Status crteža | Početni koncept koji je dostavio kupac; kompletne crteže koje je izradio FH® Alloy |
| Opseg projekta | Dizajn → Odobrenje → Proizvodnja → Inspekcija → Isporuka |
Istaknuti projekti
Inženjering izvan izgradnje za ispis
Kupac je imao početni 2D koncept, ali je FH® Alloy bio odgovoran za razvoj kompletnih crteža alata spremnih za proizvodnju.
Dizajnirano prema stvarnim uvjetima procesa
Razmatran dizajn učvršćenja:
950°C Endogas Oil Quenching Gear Load Priručnik Handling
nego jednostavno slijede vanjske dimenzije.
Kompletan sustav regala
Projekt nije uključivao samo pladnjeve, već i:
- okomite vodilice,
- međučahure,
- podržava,
- i srodne strukturne komponente.
Odobrenje kupca prije proizvodnje
FH® Alloy je kupcu i krajnjem korisniku dostavio kompletne tehničke nacrte na pregled prije proizvodnje.
Potpuna izvedba projekta
Projekt je obuhvatio:
Inženjerski dizajn → Odobrenje crteža → Proizvodnja → Završna inspekcija → Isporuka
Zašto odabrati FH® leguru za alat za potisnu peć?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® legura) designs and manufactures customized furnace tooling for industrial heat treatment applications, including:
- Ladice za gurajuće peći
- Posude za toplinsku obradu
- Uređaji za toplinsku obradu
- Košare za peći
- Alati peći za naugljičavanje
- Kontinuirana oprema za peći
- Uređaji za vakuumske peći
- Oprema jamske peći
- Prilagođeni odljevci od legure otporne na toplinu
Možemo raditi od:
- kompletne proizvodne nacrte,
- preliminarne 2D skice,
- crteži obratka,
- postojeći uzorci armatura,
- ili jednostavno podatke o radu peći.
Trebate učvršćenje dizajnirano za vaše procesne uvjete?
Nije vam nužno potreban kompletan crtež alata prije nego kontaktirate FH® Alloy.
Za inženjersku procjenu možete pružiti:
- vrsta peći,
- procesna temperatura,
- atmosfera,
- metoda kaljenja,
- dimenzije obratka,
- težina obratka,
- broj dijelova po učvršćenju,
- način učitavanja,
- radni prostor peći,
- i sve početne skice ili fotografije.
FH® Alloy tada može podržati:
Pregled primjene → Dizajn učvršćenja → Kompletan crtež → Proizvodnja → Inspekcija → Isporuka
O FH® leguri
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® legura) specializes in customized heat treatment fixtures and high-temperature alloy components for industrial furnace applications.
Naše mogućnosti pokrivaju inženjerski dizajn, lijevanje legura otpornih na toplinu, strojnu obradu, montažu i prilagođenu proizvodnju alata za peći.
Inženjerski dizajn | Proizvodnja po narudžbi | Rješenja peći za toplinsku obradu

 0086-13338774804

 Sep 17, 2026
 Category
 FH® 1.4825 Učvršćenje za toplinsku obradu | Projektirano za peći za kaljenje (zrak / zaštitna atmosfera)
 FH® 1.4852 Pričvršćivači za toplinsku obradu za IPSEN bunarske peći
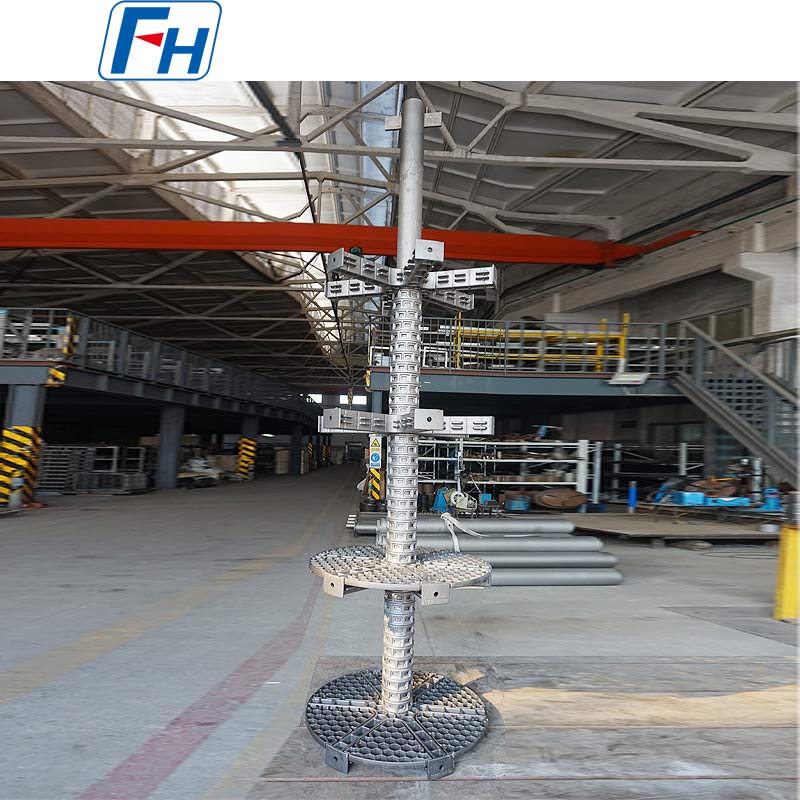 FH® 1.4849 Sustav za učvršćenje peći tipa bunara | Bazne ladice
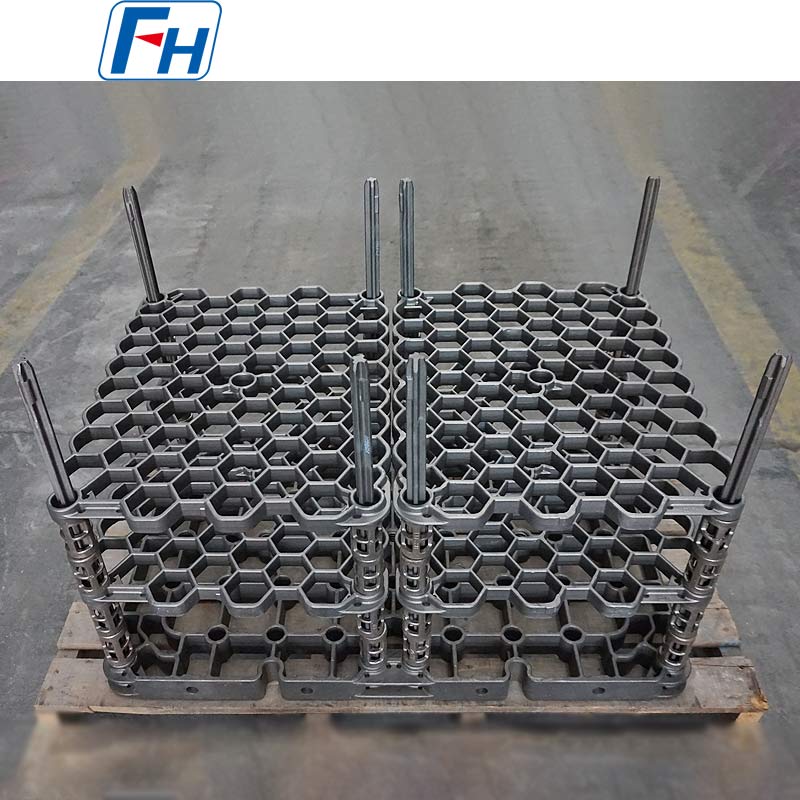 FH® 1.4848 Pričvršćivači za vakuumsku peć – alati za preciznu toplinsku obradu
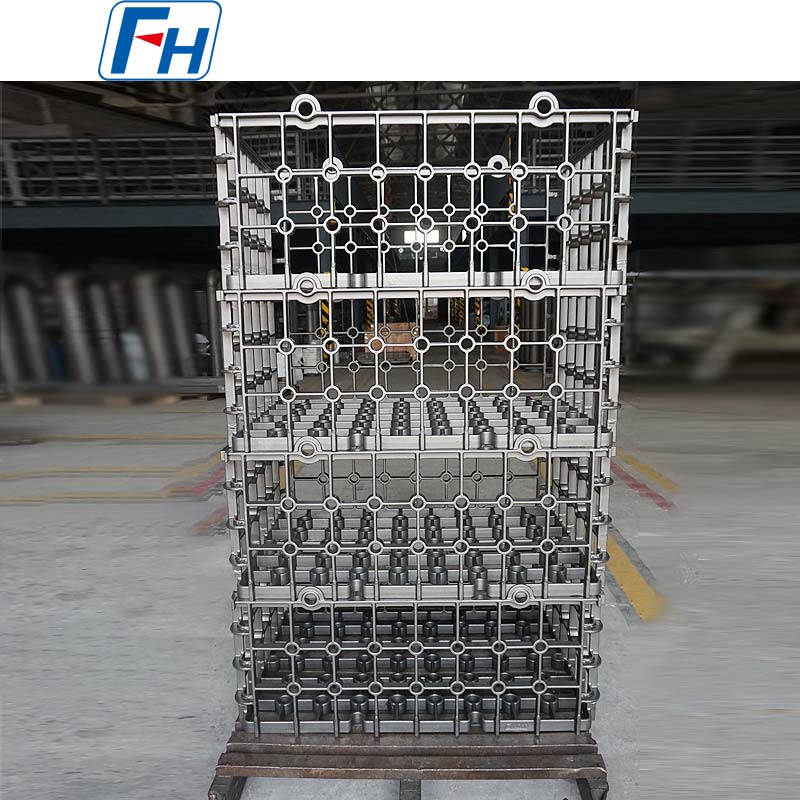 FH® 1.4848 Košare za punjenje za toplinsku obradu za peć s postoljem
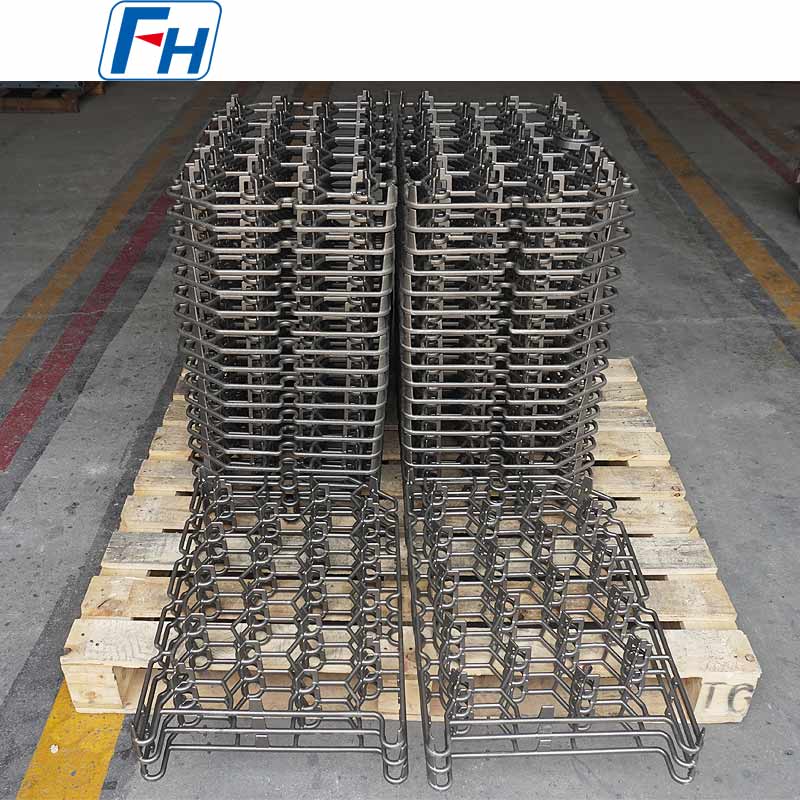 FH® EN 1.4852 Precizni lijevani uređaji za toplinsku obradu – do 1180°C vršne temperature
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.